
Estudo de Caso: Modernização Inteligente de Sistema de Água de Resfriamento para uma Empresa Líder em Química Fina
Uma grande empresa de produção química fina no leste da China (valor de produção anual > 2 bilhões de RMB) opera várias linhas de síntese de IFA e unidades de reação de alta temperatura/pressão. O sistema de circulação de água de resfriamento da planta é uma utilidade crítica que suporta o controle estável da temperatura do reator, a condensação da torre de destilação e a remoção de calor do equipamento.
O sistema original utilizava dezenas de bombas submersíveis de poço profundo + centrífugas horizontais dispostas em paralelo (10+ unidades), controladas principalmente por relés convencionais cabeados e sinais analógicos parciais. Com a expansão da produção, os seguintes problemas se tornaram proeminentes:
- Operações Instáveis: Partidas/paradas frequentes da bomba causadas por intervenção manual e contatores envelhecidos levaram a fluxo/pressão instáveis, resultando em flutuações de temperatura de ±3–5°C em reatores chave.
- Lacunas de Monitoramento Sem monitoramento centralizado; os operadores precisavam patrulhar a sala de bombas do porão com frequência.
- Falta de Visibilidade: Rede de tubulações complexa; o status das válvulas e o desempenho das bombas eram difíceis de rastrear em tempo real.
- Altos Custos: O consumo de energia permaneceu alto devido à falta de controle de interligação e otimização de frequência variável.
- Preocupações com segurança: Aumento dos requisitos de cibersegurança e manutenibilidade para redes de OT.

Microcyber Solution
A Microcyber forneceu um pacote completo de atualização de fieldbus + comunicação industrial:
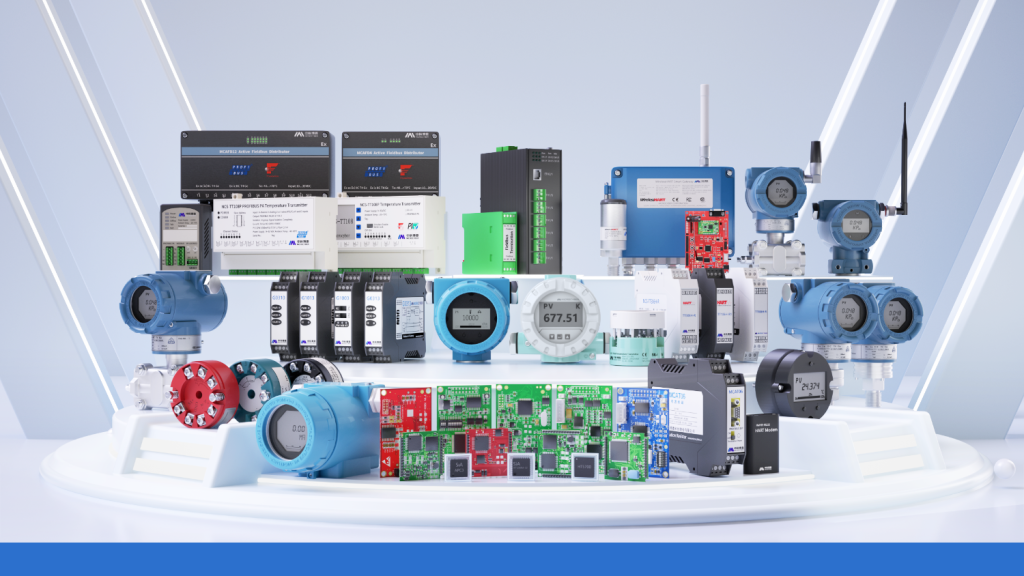
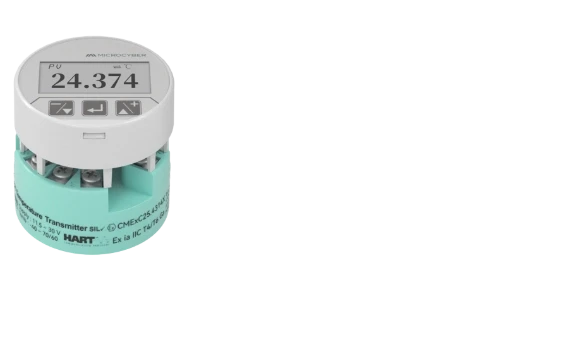
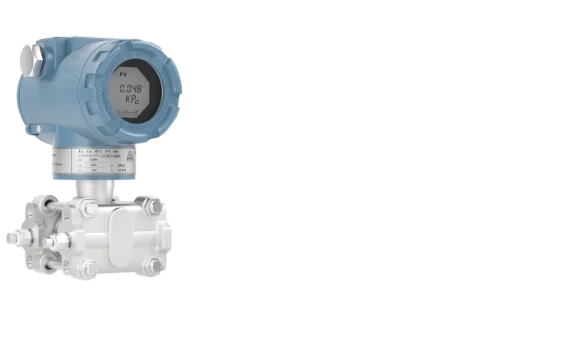
- Medição de Precisão: Transmissores de temperatura NCS-TT106P e transmissores de pressão NCS-PT105II instalados em pontos chave das linhas principais de ida/retorno e saídas dos chillers (protocolo PROFIBUS PA).
- Integração Contínua: NCS-BP105 condicionadores de energia fieldbus e conversores NCS-IF105P foram usados para integrar instrumentos existentes de 4–20 mA ao segmento fieldbus.
- Controle Automatizado: Drivers de bomba e soft starters integrados via PROFIBUS DP, permitindo partida/parada em grupo, operação de rotação e comutação automática em standby.
- Manutenção Preditiva: Monitoramento em tempo real de fluxo, pressão, temperatura e vibração do motor para acompanhamento proativo da saúde.

Destaques da Implementação
- Segurança em Áreas Perigosas: Adotou o barramento PROFIBUS PA de segurança intrínseca nas Zonas 1/2, reduzindo a fiação em cerca de 65% em comparação com as E/S tradicionais.
- Precisão Digital Alcançada comunicação digital completa, melhorando significativamente a precisão do sinal e a capacidade anti-interferência.
- Lógica Inteligente: Implementado balanceamento automático de carga e modos de economia de energia (garantia de fluxo mínimo + otimização de frequência VFD).
- Cibersegurança: Adicionadas medidas de endurecimento em nível de rede (filtragem de lista branca de protocolos) para atender aos requisitos nacionais MLPS 2.0 para ambientes de OT química.
Resultados do Projeto
- Aumento da Produtividade: A precisão do controle de temperatura do reator foi aprimorada para ±0,8 °C → o rendimento do produto aumentou em 2,1–3,41 TP3T.
- Economia de Energia Economia anual de eletricidade em bombas de água de resfriamento > 1,2 milhão de kWh (≈ 850.000–1.000.000 RMB).
- Eficiência Operacional: A carga de trabalho de manutenção foi reduzida em 701%; a taxa de falhas das bombas diminuiu em 551% no primeiro ano.
- Retorno rápido do investimento Período de retorno do projeto < 14 meses.
“Após a introdução da solução de fieldbus da Microcyber, nosso sistema de água de resfriamento deixou de ser uma ‘caixa preta’ e se tornou uma utilidade inteligente, transparente, gerenciável e otimizável. A estabilidade da temperatura melhorou diretamente a consistência do produto, e a economia de energia superou as expectativas.”
— Gerente de Projeto de Cliente
Este caso demonstra como os produtos de comunicação industrial da Microcyber ajudam as empresas químicas a alcançar operações seguras, confiáveis, eficientes e cyber-seguras em seu sistema de utilidades.