
Estudio de caso: Actualización de un sistema inteligente de agua de enfriamiento para una empresa líder en química fina
Una gran empresa de producción de productos químicos de alta pureza situada en el este de China (con un valor de producción anual superior a los 2000 millones de RMB) cuenta con múltiples líneas de síntesis de principios activos farmacéuticos (API) y unidades de reacción a alta temperatura y presión. El sistema de circulación de agua de refrigeración de la planta es un servicio fundamental que garantiza el control estable de la temperatura de los reactores, la condensación en las torres de destilación y la disipación del calor de los equipos.
El sistema original utilizaba docenas de bombas sumergibles de pozo profundo y bombas centrífugas horizontales dispuestas en paralelo (más de 10 unidades), controladas principalmente mediante relés convencionales cableados y señales analógicas parciales. Con la expansión de la producción, se hicieron evidentes los siguientes problemas:
- Operaciones inestables: El arranque y parada frecuentes de la bomba, causados por intervención manual y contactores envejecidos, provocaron un flujo/presión inestable, lo que resultó en fluctuaciones de temperatura de ±3–5 °C en reactores clave.
- Brechas de monitoreo: No hay monitoreo centralizado; los operadores debían patrullar la sala de bombas del sótano con frecuencia.
- Falta de visibilidad: Red de tuberías compleja; el estado de las válvulas y el rendimiento de las bombas eran difíciles de rastrear en tiempo real.
- Altos costos: El consumo de energía se mantuvo alto debido a la falta de control de enlace y optimización de frecuencia variable.
- Preocupaciones de seguridad: Aumento de los requisitos de ciberseguridad y mantenibilidad para redes OT.

Solución Microcyber
Microcyber proporcionó un paquete completo de actualización de bus de campo y comunicaciones industriales:
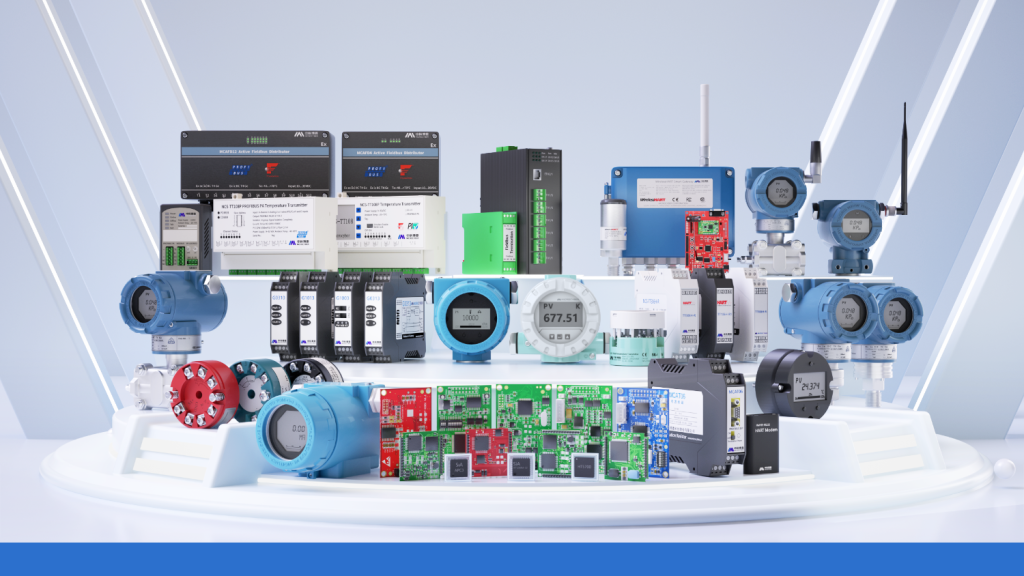
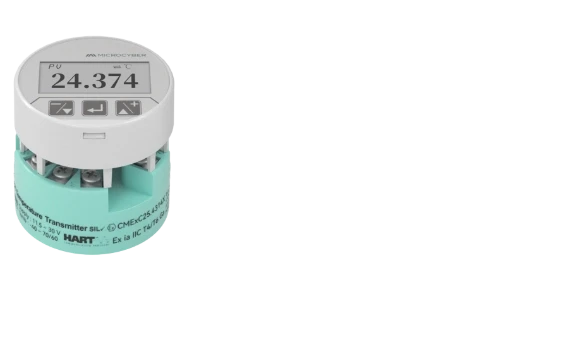
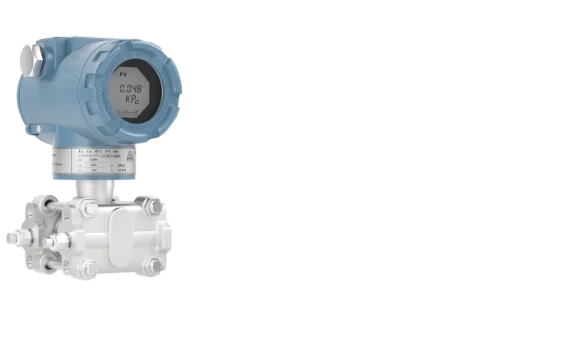
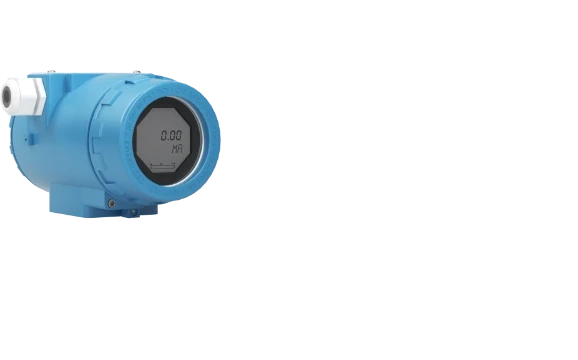
- Medición de precisión Transmisores de temperatura NCS-TT106P y transmisores de presión NCS-PT105II instalados en puntos clave de las líneas principales de suministro/retorno y salidas de enfriadores (protocolo PROFIBUS PA).
- Integración perfecta: Condicionadores de potencia para bus de campo NCS-BP105 y se utilizaron convertidores NCS-IF105P para integrar instrumentos existentes de 4–20 mA en el segmento fieldbus.
- Control automatizado: Variadores de frecuencia (VFD) y arrancadores suaves para bombas integrados vía PROFIBUS DP, que permiten arranque/parada grupal, operación rotativa y conmutación automática a modo de espera.
- Mantenimiento predictivo Monitoreo en tiempo real de flujo, presión, temperatura y vibración del motor para un seguimiento proactivo del estado.

Aspectos destacados de la implementación
- Seguridad en Áreas Peligrosas: Se ha adoptado el bus PROFIBUS PA de seguridad intrínseca en las zonas 1 y 2, lo que reduce el cableado en aproximadamente un 65% en comparación con las E/S tradicionales.
- Precisión digital. Se logró la comunicación digital completa, mejorando en gran medida la precisión de la señal y la capacidad antiinterferente.
- Lógica Inteligente Implementada distribución de carga automática y modos de ahorro de energía (garantía de flujo mínimo + optimización de frecuencia VFD).
- Ciberseguridad: Se agregaron medidas de endurecimiento a nivel de red (filtrado de lista blanca de protocolos) para cumplir con los requisitos nacionales MLPS 2.0 para entornos OT químicos.
Resultados del proyecto
- Aumento del rendimiento: La precisión del control de temperatura del reactor mejoró a ±0,8 °C → el rendimiento del producto aumentó entre un 2,1 % y un 3,41 %.
- Ahorro de energía Ahorros anuales de electricidad en bombas de agua de refrigeración >1.2 millones de kWh (≈ 850,000–1,000,000 RMB).
- Eficiencia Operacional La carga de trabajo de mantenimiento se redujo en un 701 %; la tasa de fallas de las bombas disminuyó en un 551 % durante el primer año.
- Retorno rápido de la inversión Período de recuperación del proyecto < 14 meses.
“Tras introducir la solución de bus de campo de Microcyber, nuestro sistema de agua de refrigeración pasó de ser una ‘caja negra’ a una utilidad inteligente, transparente, manejable y optimizable. La estabilidad de la temperatura mejoró directamente la consistencia del producto y el ahorro de energía superó las expectativas.”
— Gerente de Proyectos de Clientes
Este caso demuestra cómo los productos de comunicación industrial de Microcyber ayudan a las empresas químicas a lograr una operación segura, confiable, eficiente y cibersegura de sus sistemas de servicios públicos.